
大批量金属制造需要尺寸精度、可重复性和单位效率之间的严格平衡。选择错误的铸造方法、忽视零件尺寸限制或材料特性与生产机械不匹配会导致模具磨损加速、缺陷率高和单位经济效益下降。如果没有明确的技术策略,高速制造优势很快就会变成物流负担。
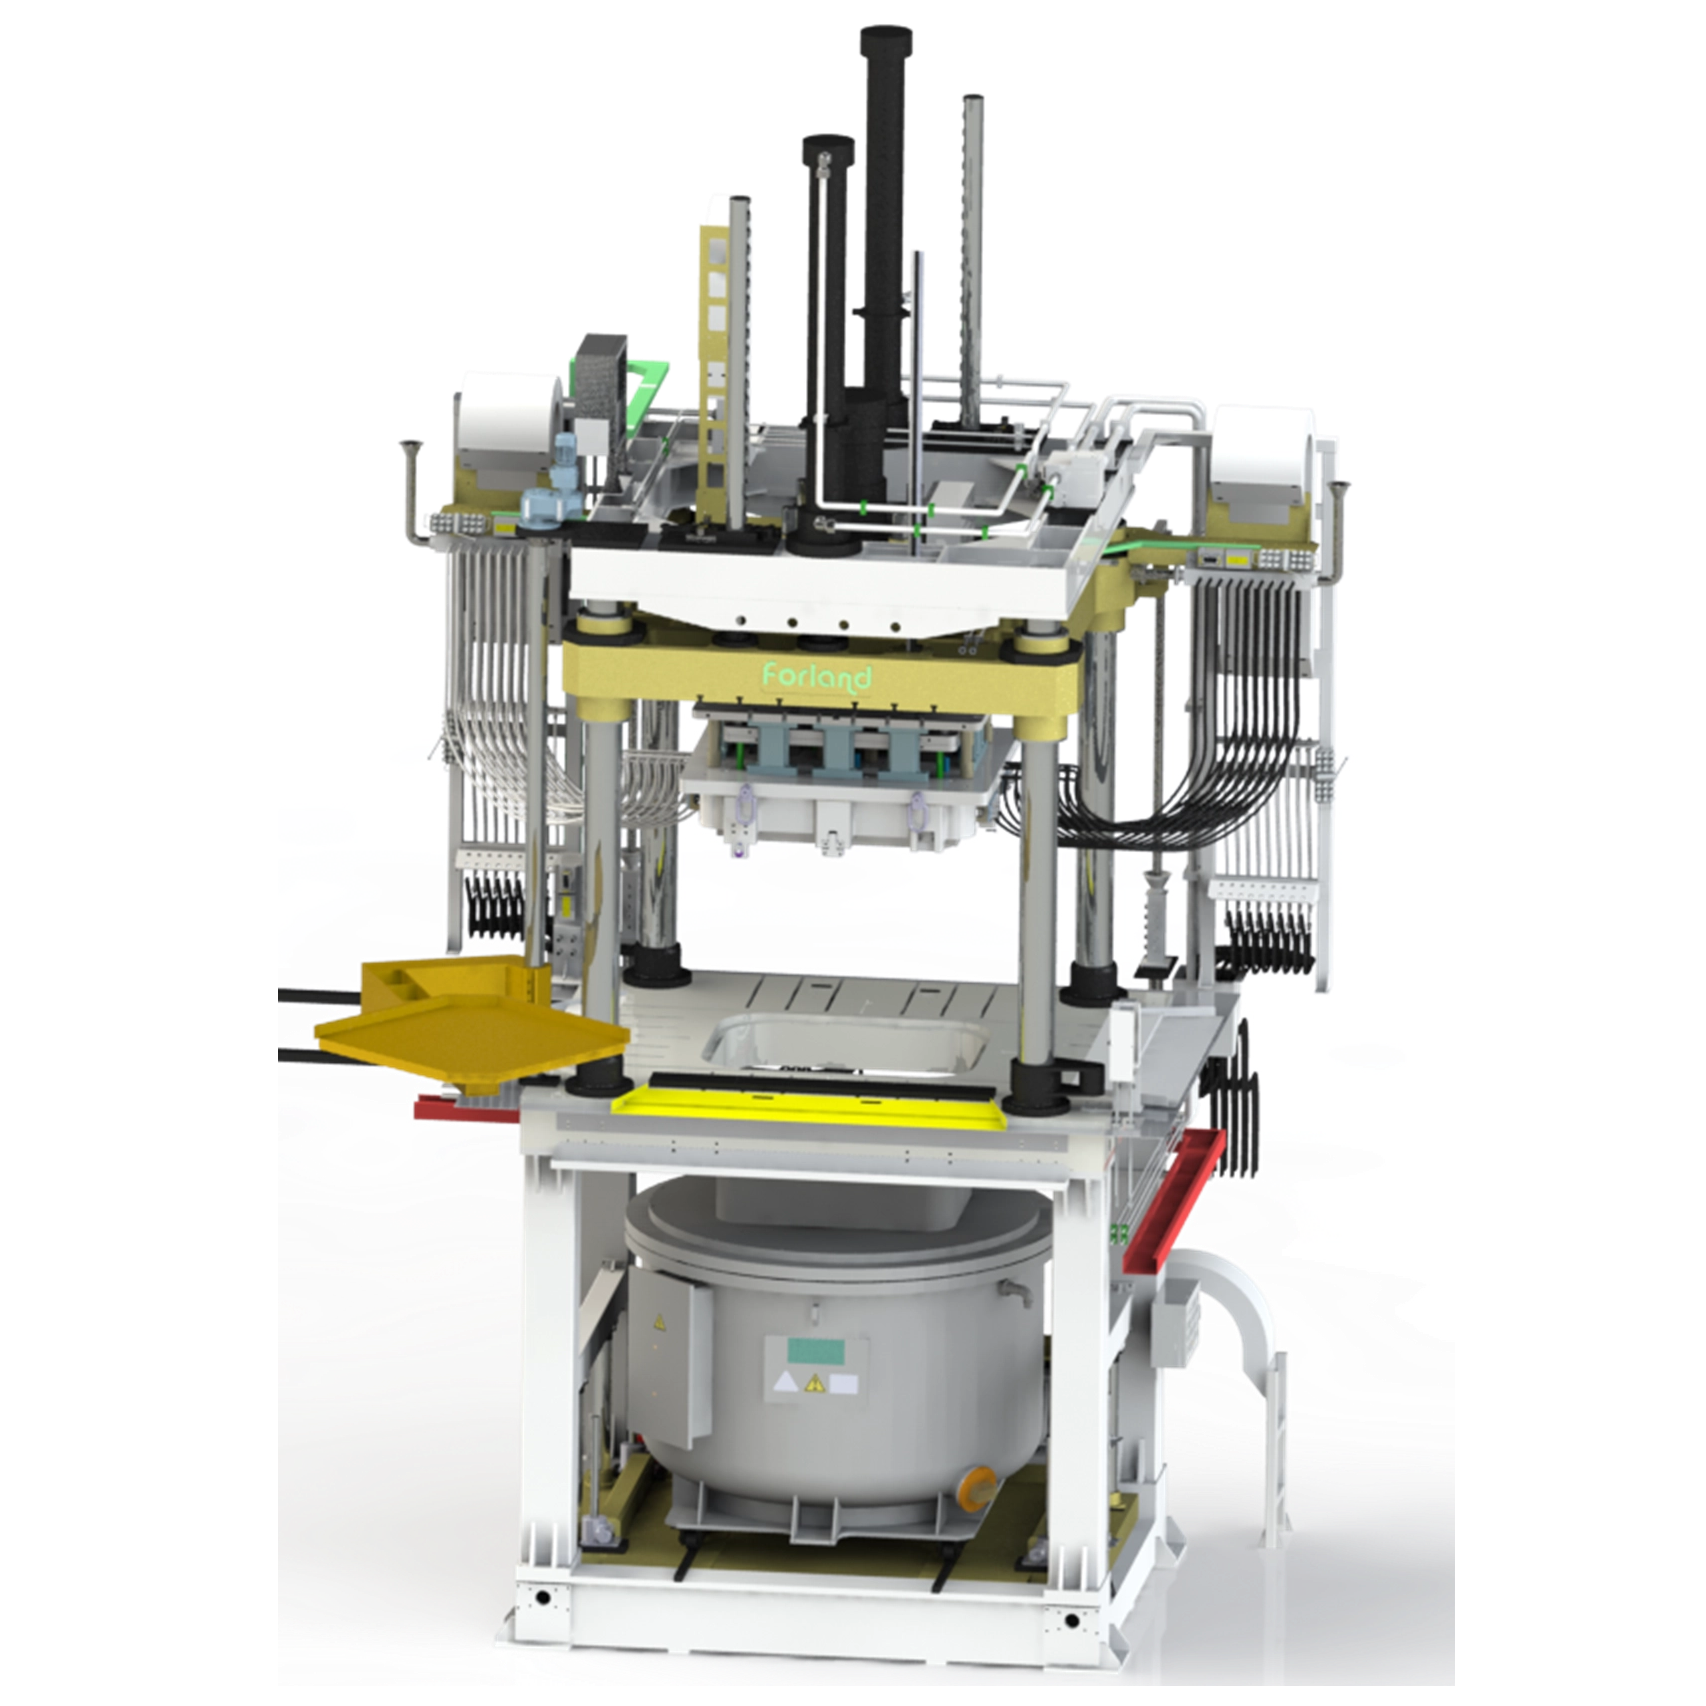
建立一个框架来评估实施或外包专用铸造操作是否是适合您的特定组件规格、体积阈值和性能要求的最佳途径。工程师和生产经理必须将冶金限制与机械能力结合起来,以确保长期可行性。如果严格控制初始设置参数,正确配置的 压铸生产线可以 以传统加工无法比拟的速度将原材料合金转化为复杂的净形部件。
产量决定可行性:高昂的初始模具和机械成本意味着压铸通常仅在生产量超过 10,000 件时才具有经济可行性。
工艺遵循材料:热室压铸和冷室压铸之间的选择严格取决于所选合金的熔点(例如,锌与铝)。
模具寿命影响投资回报率:材料选择直接影响可重复使用钢模具的降解;低熔点合金可延长模具寿命并降低长期运营成本。
复杂性和精度:压铸擅长生产中小型、几何形状复杂且公差严格的金属零件,其操作原理类似于塑料注射成型。
减少缺陷至关重要:成功依赖于精确的热管理和压力控制,以防止孔隙和收缩等常见结构故障。
现代铸造设施需要大量的物理占地面积,以应对极热、高液压和快速机械运动。中央基础设施包括熔炉、注射机构和模具夹紧系统。保温炉将合金保持在精确的铸造温度,防止金属到达压射套筒之前过早凝固。合模装置必须发挥巨大的吨位(通常为 400 至 4,000 吨),以保持半模密封以抵抗注入熔融金属的爆炸力。重型钢拉杆引导移动压板,确保每个循环期间完美对准。围绕这一核心机械的是冷却塔、通风系统和处理最终铸件的自动提取机器人。
模具构成了操作的核心。这些模具主要由优质硬化 H13 工具钢加工而成,由两个主要部分组成:盖模(固定在固定压板上)和顶出模具(安装在移动压板上)。模具必须承受残酷的热循环,吸收熔融金属的热量并通过内部冷却通道快速消散。尺寸精度完全取决于这种钢材的结构完整性。工程师设计这些具有复杂内部几何形状的模具,结合滑块、挺杆和芯销来创建底切和横向特征。工具钢的质量直接决定了模具在发生热检查或灾难性故障之前可以承受的最大注射次数。
单次铸造喷射的机械顺序发生在不到一秒的时间内。该过程遵循严格的、可重复的顺序,以确保零件的一致性:
模具夹紧: 液压缸驱动移动模板向前,以最大吨位将顶出模具锁定在覆盖模具上。
金属传输: 自动钢包或集成泵将精确体积的熔融金属从保温炉传输到注射系统中。
高速注射: 柱塞前进,迫使熔融金属在极端压力下进入模腔,通常压力范围为 1,500 至 25,000 psi。这种高速度确保金属在凝固之前填充薄壁部分。
凝固和保压: 系统在零件冷却时保持液压,将额外的金属送入型腔以补偿自然体积收缩。
顶出和润滑: 锁模装置打开,机械顶杆将固化部件推出模具,自动喷雾器施加专门的水基模具润滑剂来冷却钢材并促进下一次顶出。
扩大铸造作业规模需要最大限度地减少人为干预。自动化钢包将精确体积的熔融金属从保温炉转移到压射套筒,确保体积一致性并减少残留饼干的尺寸。提取机器人取出热铸件,通过光学传感器验证其结构完整性,并将其转移至淬火槽。辅助操作直接集成到工作流程中。自动修剪压力机剪掉流道、浇口和飞边,同时在线抛丸站统一表面光洁度。实时监控系统跟踪注射速度、模具温度和液压,自动标记可能导致结构缺陷的异常情况。
在热室铸造中,注射机构永久浸没在保温炉的熔融金属浴中。液压驱动的柱塞迫使金属通过鹅颈形通道直接进入模腔。这种直接浸入消除了在循环之间手动或机械转移金属的需要。循环时间非常快,通常每小时可进行数百次注射。由于金属在注入之前一直处于炉内环境中,因此几乎消除了氧化。然而,该工艺严格限于锌、镁和铅等低熔点合金。将浸没的钢柱塞和鹅颈暴露于铝等高熔点金属中会迅速溶解并破坏注射系统。
冷室铸造将熔炉与注射系统分开。对于每个循环,自动钢包将精确量的熔融金属从熔炉转移到未加热的水平压射套筒中。然后,液压柱塞将金属从套筒驱动到模具中。这种物理分离使机器能够加工高熔点合金,主要是铝、黄铜和铜,而不会损坏注射组件。权衡是效率。转移过程本质上会减慢循环时间,并将熔融金属暴露在周围空气中,从而增加了注射前氧化和热损失的风险。由于铝的磨蚀特性,冷室机器中的柱塞头需要持续润滑和频繁更换。
标准高压工艺有时会滞留空气,导致内部空隙。真空压铸通过在注射前几毫秒在模腔上抽真空、排空周围空气并大幅降低气孔率来解决这个问题。对于需要铸后热处理或焊接的部件,此升级是强制性的,因为滞留的气体会在高热下膨胀并使部件起泡。挤压铸造代表了另一种变化,以较低的速度注射金属,但在凝固过程中施加巨大的压力。这种方法可生产出具有高结构完整性的接近锻造质量的部件,非常适合汽车悬架转向节等关键承载应用。
工艺类型 | 兼容合金 | 循环速度 | 主要优势 | 主要限制 |
|---|---|---|---|---|
热室 | 锌、镁、铅 | 非常快 | 氧化最少,通量高 | 无法加工铝或黄铜 |
冷室 | 铝、黄铜、铜 | 缓和 | 处理高熔点金属 | 循环速度较慢,氧化风险较高 |
真空辅助 | 铝、镁 | 缓和 | 消除气体孔隙 | 需要复杂的模具密封系统 |
挤压铸造 | 铝合金 | 慢的 | 可热处理的高强度零件 | 产能较低 |
铝因其卓越的尺寸稳定性、天然的耐腐蚀性以及高导热性和导电性而在铸造行业占据主导地位。 A380 等合金提供了铸造简便性和机械性能的最佳组合,使其成为大多数结构部件的默认选择。当复杂的几何形状由于其较高的硅含量而需要更好的芯片填充特性时,指定 A383。由于铝需要冷室加工,因此与锌相比,其熔点较高(约 1,200°F 或 650°C),会加速模具磨损。虽然铝天然耐腐蚀,但美观应用通常需要二次表面处理,如阳极氧化、粉末涂层或专门的化学转化涂层,以达到最终所需的表面效果。
锌合金,特别是 Zamak 系列(Zamak 3、5 和 7),具有无与伦比的延展性和冲击强度。锌的高流动性使工程师能够铸造极薄的壁和复杂的细节,而这些在铝中是无法实现的。其熔点较低(约 730°F 或 390°C),可进行热室加工,从而缩短循环时间并显着延长模具寿命 - 通常每个模具的产量超过一百万次。锌与电镀高度兼容,使其成为装饰五金和汽车内饰部件的理想选择。主要的权衡是密度;锌部件比铝或镁重得多,并且当暴露在持续高温下时,材料会发生蠕变。
镁具有所有常用铸造金属中最高的强度重量比。它比铝轻约 30%,使其成为重量关键的航空航天和汽车应用的首选。合金 AZ91D 具有出色的机械加工性和阻尼能力,可有效吸收振动。镁可以在热室和冷室中铸造,但热室更适合薄壁零件。缺点涉及材料处理。熔融镁具有严重的易燃风险,需要在熔炉上方采用专门的惰性气体保护以防止大气着火。加工镁零件时,工厂必须执行严格的安全协议以管理可燃粉尘。
选择正确的合金需要将材料特性直接映射到功能结果。如果主要目标是减轻手持设备的重量,那么镁是最佳选择。如果该部件在高热发动机舱中运行,铝可提供必要的热稳定性。对于需要完美镀铬表面的装饰性消费类硬件,锌可提供最佳的表面附着力和抗冲击性。工程师必须平衡这些功能要求和生产线寿命;为功能上可以由锌制成的零件指定铝将不必要地加速工具退化并增加长期维护周期。
铸造针对壁厚一致且相对较薄的中小型零件进行了优化。铝的理想壁厚范围为 1.5 毫米至 3 毫米,锌的理想壁厚可薄至 0.5 毫米。均匀的壁厚至关重要;从厚截面突然过渡到薄截面会导致冷却速率不均匀。较薄的部分首先凝固,限制了熔融金属流向较厚的部分,从而导致缩孔和内部空隙。如果厚部分不可避免,则必须将其挖空以保持均匀的材料体积。保持壁薄可确保快速、均匀的冷却,从而加快循环时间并提高致密外皮的机械性能。
拔模斜度是指平行于模具开口方向的垂直壁上的轻微锥度。这个锥度是没有商量余地的。如果没有足够的通风,冷却的金属会收缩并紧紧地锁定在钢模芯上。尝试在没有拔模斜度的情况下顶出零件会导致磨损、零件严重变形和顶针断裂。标准拔模要求因材料和壁深而异。锌通常需要最小的拔模斜度(大约 0.5 度),而铝则需要更多的拔模斜度(通常每英寸深度 1 到 2 度)。孔和凹穴等内部特征需要比外壁更大的拔模角,因为金属在凝固过程中向内收缩到芯销上。
尖锐的内角是结构完整性的敌人。它们会产生严重的应力集中,使零件在负载下极易破裂。此外,尖角会扰乱熔融金属的流动,导致湍流和滞留空气。应用大圆角(圆角内角)和半径(圆角外角)可平滑金属流动并均匀分布机械应力。当零件需要额外的强度时,简单地加厚壁会适得其反。相反,工程师们会使用策略性的嘲讽。肋增加了巨大的结构刚度和弯曲刚度,而无需增加整体壁厚,保持快速冷却循环并防止收缩缺陷。
虽然铸造可生产具有出色公差的近净形零件,但某些关键特征(例如轴承压装、密封表面或螺纹孔)需要铸造后 CNC 加工。 DFM 要求在这些特征上留下特定量的多余材料以适应加工路径。该余量通常保持在 0.5mm 至 1.0mm 之间。留下太多材料会迫使数控机床切穿致密、快速冷却的铸件外皮,进入较软、可能多孔的内芯,从而损害加工特征的完整性。精确的余量确保切削刀具仅去除必要的表面层,同时保持零件的结构完整性。
交通运输部门严重依赖工厂大规模生产轻质结构部件。发动机缸体、变速箱壳体和结构支架均采用通用铸造。电动汽车的推动加速了对大型铝和镁铸件的需求,以抵消沉重的电池重量。这些组件需要高结构完整性、精确的流体路由通道以及快速散热的能力。该工艺使汽车制造商能够将数十个冲压和焊接钢部件整合为单个复杂的铸造节点,从而大大降低装配线的复杂性和车辆总重量。
现代电子产品需要坚固、轻质的外壳,以提供热管理和电磁干扰 (EMI) 屏蔽。笔记本电脑、智能手机和电信基站采用铸镁和铝外壳。该工艺允许将复杂的内部功能(例如主板安装支架、散热片和卡扣锁定机构)直接集成到主机架中。模具实现的严格公差最大限度地减少了二次加工的需要,而金属结构自然地屏蔽了敏感的内部组件免受外部射频干扰,无需二次导电涂层。
当满足特定的技术和商业阈值时,指定专门的铸造操作是合理的。主要标准包括产量超过 10,000 件、对无法高效 CNC 加工的复杂内腔的要求,以及对塑料注射成型无法提供的特定金属性能(如导热性或 EMI 屏蔽)的需求。当设计需要薄壁、复杂的 3D 形貌和高机械强度时,铸造优于砂型铸造(缺乏精度)和 CNC 加工(速度太慢且大量浪费材料)。
部署铸造业务需要大量的前期资金。高压机械需要大量投资,并根据所需的夹紧吨位进行扩展。与汽车结构节点所需的 3,000 吨机器相比,400 吨机器所需的占地面积和基础设施更少。除了压力机之外,设施还必须投资保温炉、自动钢包、机器人提取器和淬火系统。定制硬化钢工具代表了变化最大的资本支出。采用复杂滑块和热管理通道设计的单个多型腔模具需要数百小时的精密 CNC 加工和放电加工 (EDM),这在生产单个零件之前需要承担重大的财务承诺。
运行设备会产生持续的运营费用。能源消耗是最大因素;将铝保温炉维持在 1,200°F 需要恒定的天然气或电力。液压系统的日常维护、更换磨损的压射套筒以及补充模具润滑剂都会增加日常运营成本。后处理也会推动运营支出。每个铸件都需要修整以去除流道、浇口和溢流井。根据美观要求,喷丸、振动去毛刺或化学转化涂层等二次操作需要专门的劳动力和消耗品。
铸造的经济可行性依赖于在大量生产中摊销高额模具投资。如果定制模具需要大量的工程时间,并且生产量仅为 1,000 个零件,则每个零件的模具分配会非常高。然而,如果运行 100,000 个零件,则每个单元的工具分配就可以忽略不计。工程师通过比较铸造的高前期投资和低单位产量与数控加工的低前期投资和高单位产量来计算盈亏平衡点。一旦产量超过 5,000 至 10,000 单位的门槛,铸造几乎普遍成为更经济的选择。
在评估替代方案时,金属铸造介于塑料注射成型和砂型铸造之间。如果材料替代可行(例如,结构支架可以由高强度聚合物制成),注塑成型可提供更低的模具投资和更快的循环时间。然而,塑料在高热或电磁干扰屏蔽应用中失效。与砂型铸造相比,高压压铸需要昂贵得多的模具,但可提供卓越的表面光洁度、更严格的公差,并且无需繁重的后加工。仅对于极小批量或超过高压机器吨位限制的大型零件,砂型铸造在经济上仍然具有优势。
设计选择很大程度上影响最终的单位经济效益。零件整合是最有效的降低成本策略。设计一个复杂的铸件来替换由五个冲压、焊接和螺栓连接的部件组成的组件,可以消除装配劳动力,减少库存跟踪,并抵消初始工具投资。相反,过度公差会导致生产费用上升。在非关键特征上指定航空级公差迫使工具制造商收紧模具间隙,并要求进行大量的二次 CNC 加工,从而破坏了铸造工艺固有的单位优势。
气孔是金属铸造中最常见且最具破坏性的缺陷。当模腔中的环境空气或来自汽化模具润滑剂的气体被困在注射金属的湍流中时,就会发生这种情况。这些截留的气体形成内部空隙,损害结构强度并在热处理过程中引起气泡。缓解需要严格的流体动力学控制。工程师使用模流仿真软件来优化浇口设计,确保金属流动顺畅、层流。在腔体边缘设有溢流孔,为滞留的空气提供了逸出的场所。对于关键部件,升级到真空辅助铸造是最终的解决方案。
注射时快速加热和润滑时快速冷却的极端热循环导致H13工具钢表面剧烈膨胀和收缩。经过数千次循环,这种疲劳表现为微观表面裂纹网络,称为热裂纹。这些裂纹以凸起的金属翅片的形式转移到铸件上。减轻热疲劳需要使用携带加压水或导热油的内部冷却通道精确控制模具温度。制定严格的模具应力消除维护计划(拆下模具并在烤箱中回火)可以重置钢材的内应力并延长模具寿命。
当熔融金属转变为固态时,它会自然收缩。如果零件冷却不均匀,不同的部分会以不同的速率收缩,导致整个零件变形并失去尺寸精度。当外壳将材料从熔融芯中拉出时,比薄部分冷却得慢的厚部分将形成内部收缩空隙。缓解措施在很大程度上依赖于 DFM(保持均匀的壁厚)和模具内精确的热管理。精心布置的冷却管线必须更快地从较厚的区域提取热量,以确保整个零件同时凝固。
视觉缺陷通常表明潜在的过程不稳定。当两股熔融金属流相遇但由于金属冷却太快而未能完全熔化时,会出现冷隔,留下可见的接缝和结构薄弱点。流痕在表面上表现为同心脊,表明注射速度较差。当滞留气体在表面附近膨胀时,就会发生起泡。为了防止这些缺陷,需要连续校准注射速度,保持最佳的保温炉温度,并确保模具润滑剂均匀涂抹,而不会在深腔中积聚。
将生产线集成到汽车或航空航天等受监管行业需要严格的质量保证协议。目视检查不充分。工厂必须部署实时 X 射线检测,以在不损坏零件的情况下检测内部孔隙。坐标测量机 (CMM) 验证复杂的几何形状和加工特征是否满足严格的尺寸公差。维持 ISO 9001 或汽车 IATF 16949 认证需要记录每个过程变量(注射压力、金属温度、冷却速率),确保每批生产的组件的完全可追溯性。
在最终确定 CAD 模型之前,完成严格的可制造性设计 (DFM) 审查,以确保均匀的壁厚和适当的拔模角度。
进行全面的模流模拟,以识别潜在的孔隙风险并在切割钢材之前优化浇口位置。
向经过认证的制造合作伙伴索取详细的模具和单件生产报价,以准确计算您的产量盈亏平衡点。
定义精确的二次加工和表面精加工要求,以建立总体单位经济性。
答:硬化钢模具和机械设置的初始投资较高,通常需要至少 5,000 至 10,000 件的产量才能实现可行的投资回报。低于此阈值,数控加工或砂型铸造通常更经济。
答:模具投资与零件复杂性、型腔数量和模具尺寸直接相关。简单的单型腔模具需要较少的资金,而具有自动滑块、复杂的冷却通道和优质 H13 工具钢的复杂多型腔模具则需要更高的初始支出(基于工程时间)。
答:这两种工艺都在压力下将材料注入可重复使用的模具中。注塑成型使用热塑性聚合物来实现轻质、低热应用。压铸使用铝、锌和镁等熔融金属来制造需要高机械强度、耐热性和导电性的部件。
答:不会。钢和铁等黑色金属的熔点超过了标准 H13 工具钢模具的热极限。尝试铸造它们会熔化并破坏可重复使用的模具。钢和铁需要砂型铸造或熔模铸造。
答:模具的使用寿命在很大程度上取决于铸造合金。由于高熔化温度会导致热疲劳,铝模具通常可持续 100,000 至 150,000 次注射。锌模具在较低温度下运行,如果维护得当,可以轻松超过一百万次注射。
答:气孔是由于高速注射过程中滞留的环境空气或冷却不均匀导致内部收缩空隙而引起的。通过模流模拟优化浇口设计、利用溢流井、保持均匀的壁厚以及采用真空辅助铸造可以防止这种情况发生。
答:拔模斜度可确保零件干净脱模而不会磨损。锌通常需要每英寸深度 0.5 度的拔模斜度。铝和镁需要更多,通常每英寸 1 到 2 度。内部特征总是需要比外墙稍大的拔模角。


